Högstyrka klar akrylark
En av Olegs populära produkter är det tydliga akrylarket, och vår starka produktionskapacitet säk...


En 180 mm gjuten akrylskärmsbas kostar cirka 7,50 USD per del att producera, men ändå är verktyget där budgeten för akrylprojekt faktiskt går sönder. En standardformram som citeras av en kinesisk processor går under 1 200 USD och sätts upp på tre till fem dagar. En anpassad PMMA-form för samma del prissattes mellan 9 000 USD och 28 000 USD 2025, med sex till tio veckor innan den första säljbara enheten existerar.
Det gapet är exakt varför frågan om anpassad form vs standardform nästan aldrig handlar om kvalitet. Det handlar om volym, geometri och hur mycket du förväntar dig att designa ska röra sig efter lanseringen.
I akryltillverkning är en standardform ett förkonstruerat verktyg byggt till en katalogiserad geometri som dussintals produkter kan dela, medan en anpassad form bearbetas till dimensionerna, dragvinklarna och ytstrukturer för en specifik del.
Skillnaden spelar olika ut över tre produktionsvägar, och köpare blandar rutinmässigt ihop dem.
Anpassade verktyg blir den vägen med ungefär 6 700 delar för en typisk akryldisplaykomponent, med antagande om 12 000 USD i billiga verktygskostnad och 1,80 USD per del sparad på sekundär trimning och omarbetning.
| Årlig volym | Standardformulär | Anpassad form | Lägre kostnad väg |
| 1 000 delar | 9 300 USD | 19 500 USD | Standard |
| 5 000 delar | 46 500 USD | 49 500 USD | Standard |
| 6 700 delar | 62 310 USD | 62 250 USD | Break-even |
| 10 000 delar | 93 000 USD | 87 000 USD | Anpassad |
| 25 000 delar | 232 500 USD | 199 500 USD | Anpassad |
Kostnad per del i USD vid fyra årsvolymer
Break-even är ett intervall, inte ett snabbt tal.
En 8 till 12 procent i PMMA-hartspriset flyttar övergångspunkten med 800 till 1 500 delar, så räknas om när du lägger beställningen istället för när du godkände designen.
Välj en standardform när delen accepterar katalogiserade dimensioner, när den årliga volymen håller sig under cirka 5 000 enheter eller när designen fortfarande rör sig.
Standardformat gör också att arktillförseln är enkel. OLEG gjuter plåt från 1,5 mm till 30 mm i båda vanliga plåtstorlekarna, vilket passar de flesta vanliga termoformningsramar utan ett anpassat ämne. Köpare som kartlägger dessa format till riktiga sammanställningar kan granska appliceringsguide för akryl för formnings- och tillverkningsbegränsningar.
En anpassad form betalar sig när tre villkor gäller samtidigt: volym över 7 000 enheter per år, en geometri som katalogiserade verktyg inte kan reproducera och en designfrysning på minst 18 månader.
Ett verktyg är bara så bra som frysdatumet bakom det. Att skära ett hålrum 12 veckor innan designen slutar röra sig konvertera en tillgång på 12 000 USD till en omarbetningsorder på 12 000 USD.
Färgen är den andra anledningen till att köpare åtar sig att anpassat verktyg. Gjuten plåt gjuts snarare än extruderas, så en matchad färg kan låsas till en produktionssats, och en gjuten del undviker de klippta kanterna som exponerar färgvariationer. Den färgkatalog listar genomskinliga, ogenomskinliga och glitterområden som kan matchas mot ett fysiskt prov innan kaviteten skärs.
Anpassade formar håller, plus eller minus 15 mm på kritiska dimensioner mot plus eller minus 0,5 mm för standardverktyg, och det mesta av skillnaden kommer från sekundära operationer snarare än själva verktyget.
| Parameter | Standardformulär | Anpassad form |
| Dimensionell tolerans | plus eller minus 0,5 mm | plus eller minus 0,15 mm |
| Minsta väggtjocklek | 2,5 mm | 1,5 mm |
| Dragvinkel krävs | 3 till 5 klass | 1 till 2 klass |
| Synlig ytfinish | Bearbetad, lätt dis | SPI A-1 polerad |
| Ställ i ledtid | 3 till 5 dagar | 6 till 10 veckor |
| Kostnad för en sen designändring | Låg, skär swap | Hög, hållighet omskuren |
Tolerans är en köpt funktion, inte en standard. Om ritningen inte anger ett datum och en gräns, kommer båda verktygstyperna att skicka delar som klarar inspektionen och fortfarande misslyckas med montering.
Delar som utsätts för solljus sänker break-even-punkten, eftersom standardverktyg lämnar trimmade kanter och suddig yta som vittrar snabbare än en formgjuten finish.
Skyltar och utomhusmontrar kombinerar allmänt en anti-UV-gjuten med anpassade verktyg, eftersom ett enda hålrum styr väggtjockleken över en serie av flera tusen paneler och tar bort kantfinishen som påskyndar gulning. En polerad hållighet plus en UV-stabil plåt är kombinationen som håller utseendet genom ett tioårigt exponeringsfönster utomhus.
Exteriöra delar motiverar sällan standardverktyg två gånger.
Omarbetning av väderbitna enheter kostar mer än verktygsrabatten, så utomhusprogram går i jämn takt nära 4 000 enheter snarare än 6 700.
Cirka 6 700 delar för en displaykomponent med 12 000 USD i verktyg och 1,80 USD per del i sparat sekundärt arbete. Delar med snäva toleranser eller klass A-ytor går sönder ännu närmare 4 000 enheter, eftersom trimnings- och kasseringskostnaden för standardverktyg är högre.
Ja, och det är den vanligaste vägen. Standardverktyg validerar passform, färg och efterfrågan på marknaden inom tre till fem dagar, sedan följer anpassade verktyg när ett frysdatum har ställts in. Budgetera den andra verktygsomgången i början så att bytet aldrig stoppar produktionen.
Delvis. En polerad SPI A-1-hålighet ger en slätare än ett bearbetat standardverktyg, vilket minskar grumlighet. Den större vinsten kommer från plåten, eftersom gjuten akrylplåt håller ungefär 92 procent ljusgenomsläpplighet och en gjuten del undviker nötningsmärken som sprider ljus.
De flesta standardramar accepterar 2 mm till 12 mm ark utan modifiering. Under 2 mm böjer plåten under formningen, och över 12 mm behöver du ett uppvärmt valsstöd eller en anpassad ram. Eftersom OLEG gjuter plåt från 1,5 mm till 30 mm, kan tjocka delar ofta utgå från ett standardämne snarare än ett specialverktyg.
Kör siffrorna innan du skär stål.
Volym, tolerans och frysdatum avgör verktyget. Allt annat är en detalj du kan förhandla om.

En av Olegs populära produkter är det tydliga akrylarket, och vår starka produktionskapacitet säk...
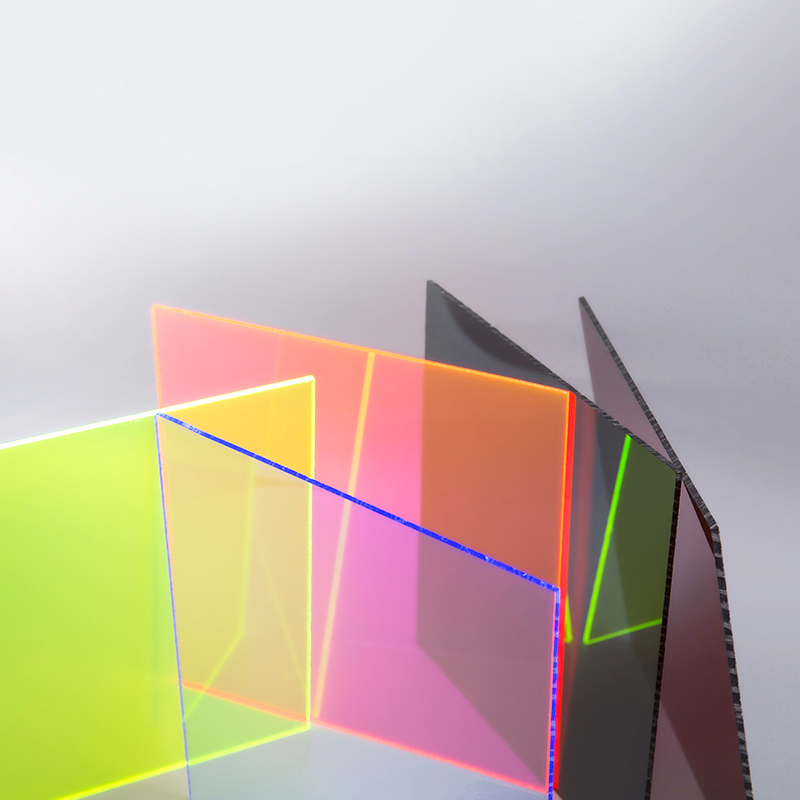
Olegs produkter, vars råmaterial är jungfru från Mitsubishi. Oleg är en av de 5 bästa tillverkarn...

Gyllene akrylark har små guldglitter i materialet, vilket orsakar en lyxig effekt. • Tillf...
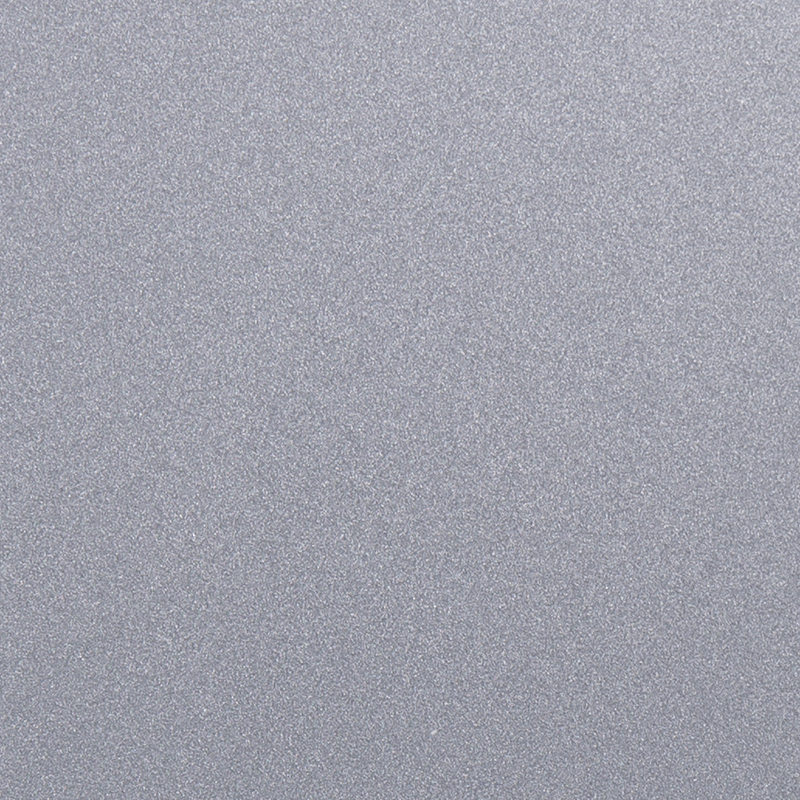
Silver akrylark har små silverglitter i materialet, vilket skapar en elegant effekt. • Att...

Små färgade glitter läggs till det transparenta materialet för att skapa en färgstark och glad vi...

Oleg är en professionell tillverkare av cast akrylblad som erbjuder produkter av hög kvalitet, at...

Oleg Double Side Frosted akrylark har en matt yta på båda sidor. Dess moderna utseende förbätt...
• UV -motstånd: resistent mot nedbrytning från UV -ljus, upprätthåller sin ursprungliga färg och ...
